
 English
 русский
 Español
Катализатор SCR на основе карбида кремния (SiC)
Катализатор SCR также следует структуре носитель–покрытие–активный компонент; однако его активные компоненты принципиально отличаются от компонентов в...
Когда интегратор выхлопных систем или инженер по закупкам оценивает каталитический нейтрализатор, первым компонентом, который указывается, обычно является подложка с покрытием. Но деталь, которая физически соединяет эту подложку с выхлопной трубой, защищает ее от вибрации и термического удара и определяет, выдержит ли весь узел 100 000 миль дорожной соли, термоциклирование и механическое воздействие, — это оболочка каталитического нейтрализатора. Если геометрия оболочки неправильная, подложка трескается. Если сварной шов протекает, выбросы обходят катализатор. Если материал не указан, коррозия пробивает корпус задолго до того, как драгоценные металлы деактивируются.
В этом руководстве объясняется, что на самом деле делает корпус каталитического нейтрализатора, как его материал и выбор изготовления влияют на долговечность, а также какие именно технические параметры следует отправлять производителю, когда вам нужен индивидуальный корпус каталитического нейтрализатора для программы OEM или послепродажного обслуживания.
Оболочка каталитического нейтрализатора представляет собой внешний металлический корпус, в котором заключена подложка катализатора, которая обычно представляет собой структуру из керамических сот или металлической фольги. Он выполняет одновременно три функции:
Каталитические нейтрализаторы являются стандартным оборудованием легковых автомобилей на рынке США с 1975 года, когда правила EPA впервые ввели обязательный контроль выбросов. В современных бензиновых двигателях корпус должен выдерживать типичный диапазон рабочих температур от 400 до 900°C при нормальной езде, с периодическими скачками выше этого значения в условиях высоких нагрузок или во время регенерации. За один и тот же период эксплуатации оболочка должна компенсировать разницу в тепловом расширении между металлическим корпусом и керамической подложкой, поэтому между ними всегда помещается амортизирующий мат. Таким образом, правильно спроектированная оболочка — это не просто контейнер; это структурный компонент, который напрямую влияет на срок службы и соответствие нормативным требованиям всей системы контроля выбросов.
Полный корпус каталитического нейтрализатора в сборе не представляет собой единый штампованный кусок металла. Это сварная сборка, состоящая из нескольких формованных частей, каждая из которых служит определенной цели.
Основной цилиндрический или овальный корпус, охватывающий подложку. Его внутренний диаметр должен соответствовать внешнему диаметру подложки, а также толщине монтажного мата и контролируемому зазору при сжатии. Например, для керамических подложек с внешним диаметром 118,4 мм внутренний диаметр оболочки обычно подбирается таким образом, чтобы обеспечить определенную плотность мата после консервирования, обычно в диапазоне от 0,4 до 0,7 г/см². Этот зазор является одним из наиболее важных конструктивных размеров во всей сборке.
Это конические впускная и выпускная секции, которые переходят от корпуса корпуса к диаметру выхлопной трубы. Угол конуса влияет на распределение потока выхлопных газов по поверхности подложки. Чрезмерно агрессивный угол создает неравномерный поток и повышенное противодавление.
Отдельная металлическая крышка, обычно с воздушным зазором, которая снижает температуру днища кузова и защищает окружающие компоненты от излучаемого тепла.
Фланцы со шпильками или хомутами соединяют узел с выхлопной системой. Монтажные кронштейны выдерживают вес преобразователя и изолируют его от чрезмерной вибрации.
Когда вы покупаете сварной компонент у производителя катализатора, например монолитный каталитический сварной агрегат , вы покупаете полный комплект: корпус, конусы, фланцы и крепежные детали. Допуск внутреннего диаметра и соосность корпуса корпуса относительно конусов определяют возможность установки преобразователя в сборе без дополнительных прокладок.
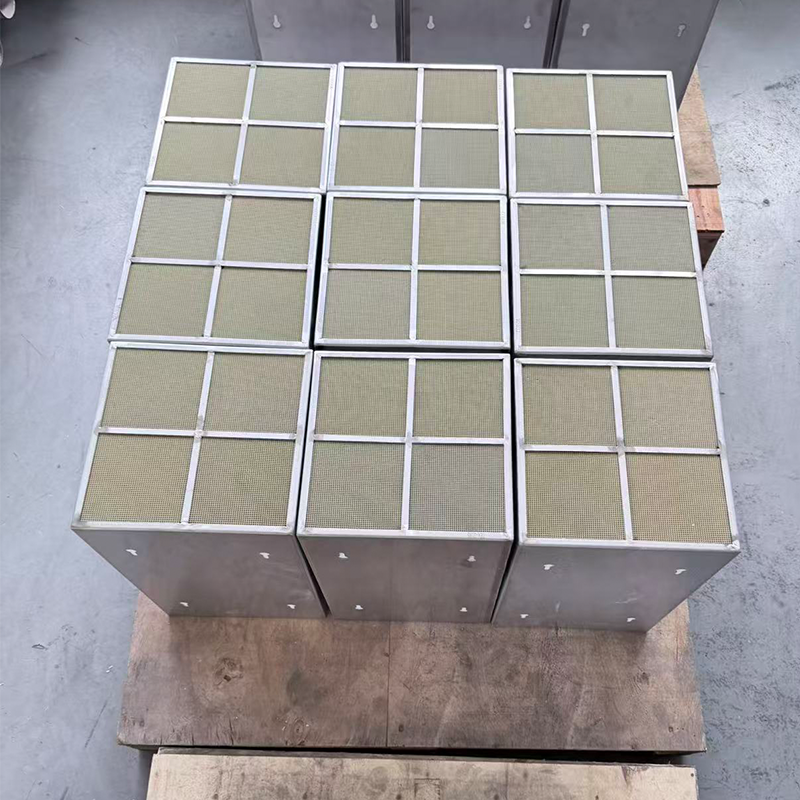 Оптовый завод монолитных каталитических сварных деталей, поставщики - Longyou Shuochun Longyou Shuochun New Материал Technology Co., Ltd - оптовый поставщик сварных деталей монолитного катализатора в Китае и монолитный катализатор с ... Посмотреть продукт →
Выбор правильного материала корпуса каталитического нейтрализатора — это компромисс между коррозионной стойкостью, температурной устойчивостью, стоимостью и ожидаемым сроком службы. Не существует универсально правильного материала, но есть четкие рекомендации по применению.
| Material | Предел температуры | Коррозионная стойкость | Относительная стоимость | Лучше всего подходит для |
|---|---|---|---|---|
| нержавеющая сталь 409 | ~850°C непрерывно | Хорошо удаляет конденсат выхлопных газов и дорожную соль. | Умеренный | Легковые автомобили, легкие грузовики, большинство дорожных применений |
| нержавеющая сталь 304 | ~900°C непрерывно | Отличная общая стойкость к коррозии, хорошая стойкость к точечной коррозии. | Высокий | Высокий-temperature applications, marine environments, off-road equipment |
| Алюминированная сталь | ~650°C эффективен | На начальном этапе хорош, но ухудшается по мере окисления алюминиевого покрытия. | Низкий | Экономически чувствительные программы, внедорожная техника, оборудование с коротким сроком службы |
Для дорожных транспортных средств по умолчанию в отрасли используется нержавеющая сталь 409. Оно содержит примерно 11% хрома, что обеспечивает достаточную стойкость к окислению при температуре выхлопных газов и хорошую устойчивость к кислотному конденсату, образующемуся внутри холодной выхлопной системы. Для работы в высокотемпературных или агрессивных средах в нержавеющую сталь 304 добавляют никель и хром, что повышает как прочность при температуре, так и устойчивость к точечной коррозии от дорожной соли. Вот почему во многих тяжелых и морских приложениях указывается 304.
Алюминированная сталь является экономически эффективной альтернативой, но ее срок службы ограничен защитным алюминиевым покрытием. Как только покрытие диффундирует или окисляется под воздействием длительного нагрева, основная сталь быстро подвергается коррозии. Он остается практичным выбором для недорогого оборудования с определенным сроком службы, такого как определенная строительная техника или генераторные установки, где температура выхлопных газов редко превышает 600°C.
Здесь важна тенденция регулирования. Более строгие стандарты, такие как Евро-6, требуют, чтобы катализаторы поддерживали эффективность преобразования в течение длительного периода времени, что подталкивает OEM-производителей к использованию корпусов из нержавеющей стали более высокого качества. А Металлическая подложка стандарта Евро 6 также требуется материал оболочки, который может выдерживать более высокую температурную стабильность подложек из металлической фольги без коррозии или окалины. Если ваша программа ориентирована на Евро-6, планируйте использование корпуса из нержавеющей стали, а не алюминизированной стали.
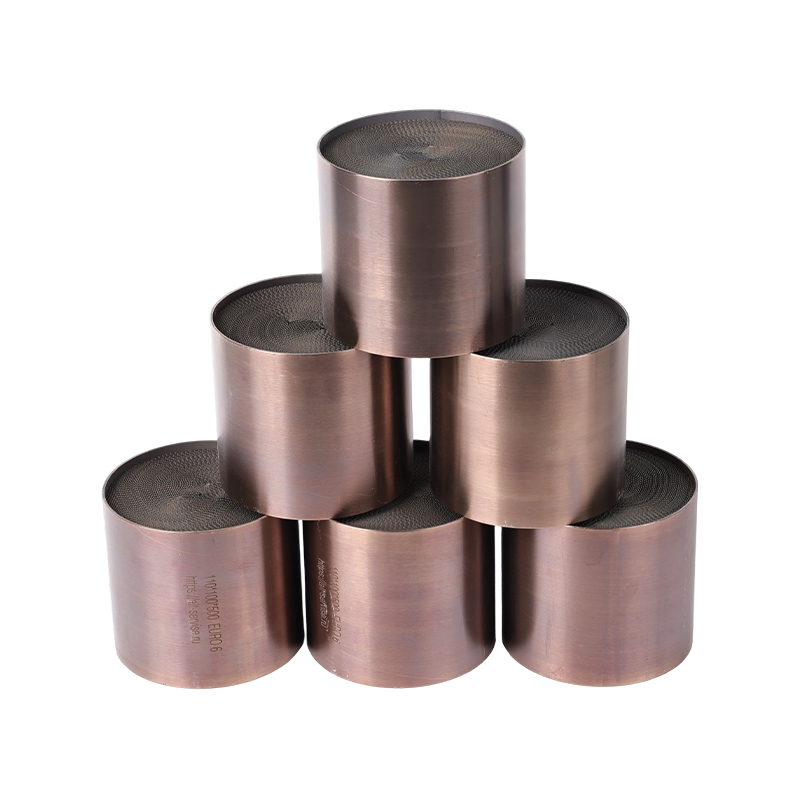 Оптовая продажа Металлическая подложка с высоким содержанием драгоценных металлов – стандарт Евро 6 Facto Longyou Shuochun New Material Technology Co., Ltd - это оптовая продажа в Китае металлическая подложка с высоким содержанием драгоценных металлов - стандарт Евро-6. Посмотреть продукт →
Оболочка не разработана изолированно. Он должен быть спроектирован с учетом конкретного типа подложки, то есть керамического или металлического сотового заполнителя. Метод интеграции существенно различается в зависимости от этого выбора.
Керамические подложки, такие как кордиерит, жесткие, но хрупкие. Под воздействием тепла они расширяются гораздо меньше, чем стальная оболочка. Чтобы надежно удерживать их, подложку оборачивают вспучивающимся или невспучивающимся ковриком, а затем обернутую упаковку прижимают или втягивают в оболочку. Мат обеспечивает равномерное сжатие, которое защищает подложку от вибрации и компенсирует разницу в тепловом расширении. Поэтому оболочка должна иметь точно контролируемую внутреннюю окружность и чистую внутреннюю поверхность, без сварочных брызг и заусенцев, которые могут порвать мат во время сборки.
Металлические подложки, изготовленные из гофрированной и плоской металлической фольги, более пластичны и выдерживают механическую фиксацию. Их часто приваривают непосредственно к корпусу оболочки или удерживают с плотной посадкой с натягом. Эта конструкция исключает мат и улучшает теплопередачу, но это означает, что оболочка должна точно соответствовать тепловому расширению металлического сердечника. Если оболочка расширяется больше, чем ядро, подложка разрыхляется; если он расширяется меньше, подложка прогибается. Поставщик должен знать марку материала подложки и плотность ячеек, чтобы выбрать толщину оболочки и материал, которые термически взаимодействуют.
Оболочка также взаимодействует с процессом нанесения покрытия. Подложка с покрытием Washcoating слегка меняет размеры, поскольку активное покрытие добавляет тонкий слой к стенкам канала. Если размер корпуса рассчитан на подложку без покрытия, блок с покрытием может иметь более высокую степень сжатия мата, чем предполагалось, что увеличивает риск растрескивания во время термоциклирования. По этой причине, трехкомпонентный каталитический нейтрализатор в сборе Размер всегда следует выбирать исходя из размеров готовой подложки с покрытием, а не размеров голой подложки. Когда один и тот же производитель выполняет и покрытие, и сборку корпуса, это несоответствие легко контролировать.
 Производители, поставщики трехкомпонентных каталитических нейтрализаторов на заказ Longyou Shuochun New Material Technology Co., Ltd. — китайский производитель автомобильных трехходовых каталитических катализаторов и заказных трехходовых каталитических ка... Посмотреть продукт →
Технология изготовления оболочки конвертера зависит от ее формы и объема. Понимание процесса поможет вам оценить возможности поставщика и проверить качество на правильных контрольных точках.
Крупнообъемные, круглые или овальные раковины формируются путем штамповки, часто из двух половин, сваренных в продольном направлении, или путем вытяжки чашки, которую затем обрезают. Штамповка обеспечивает высокую повторяемость размеров, что очень важно, когда на одной линии собирается много одинаковых изделий.
Для небольших партий или нестандартных диаметров плоский лист сворачивается в цилиндр и закрывается продольным сварным швом. Затем конусы, фланцы и кронштейны добавляются посредством сварки по окружности. Прокатные оболочки более гибкие по диаметру и длине, что делает их стандартным подходом для индивидуальных каталитических элементов.
Ключевые характеристики размеров и целостности просты, но каждый из них требует определенного метода проверки:
Когда вы выбираете поставщика, который выполняет как формовку корпуса, так и сварку окончательной сборки, вы сокращаете цикл обратной связи между размерами корпуса и результатами сборки. А Сварной компонент TWC Производитель, который сваривает корпус, конусы и фланцы на одном предприятии, может исправить проблемы с допусками во время производства, а не обнаруживать их после того, как устройства поступят на ваш собственный сборочный завод.
Даже хорошо спроектированный преобразователь может выйти из строя. Распознавание режимов отказа имеет важное значение, поскольку стратегия ремонта различается в зависимости от того, является ли поврежденной частью оболочка или подложка.
Когда корпус выходит из строя, шум выхлопа увеличивается, и под автомобилем чувствуется запах неочищенных выхлопных газов. Если повреждение представляет собой простую утечку вблизи корпуса корпуса, но подложка остается неповрежденной, замена только узла корпуса гораздо более экономична, чем замена всего преобразователя. OEM-преобразователи для замены могут быть чрезвычайно дорогими: некоторые владельцы транспортных средств сообщают, что стоимость на определенных платформах превышает 4700 долларов США за сторону. Использование отдельной сварной детали корпуса в качестве запасной части часто является практической альтернативой.
Однако если сбой произошел из-за разрушения или частичного засорения подложки, преобразователю необходима полная замена. В этом случае вам понадобится весь катализатор в сборе, а не только оболочка. Если оболочка вышла из строя из-за механического воздействия, проверьте подложку на наличие трещин, прежде чем использовать ее повторно. В большинстве случаев отказов, вызванных коррозией, катализатор все еще может оставаться химически активным, что означает Сварной компонент TWC сочетание новой оболочки со сменным катализатором является более чистым решением.
Расплывчатый запрос на корпус каталитического нейтрализатора гарантирует медленное и неточное ценовое предложение. Чем быстрее вы сможете указать полный контекст сборки, тем точнее будут цены поставщика и время выполнения заказа. Как минимум предоставьте следующее:
Если вы пользуетесь услугами производителя катализатора, который также поставляет полные компоненты катализатора, вы можете еще больше упростить процесс, как в случае с Сварной компонент TWC options которые включают корпус, катализатор и элементы крепления в одном номере детали.
Применение генераторных установок иллюстрирует необходимость ясности спецификаций. Большие стационарные и небольшие мобильные установки предъявляют к корпусу совершенно разные термические и вибрационные требования. Оболочка, работающая на генераторе мощностью 1000 кВт с усиленным глушителем, будет кардинально отличаться от той, что применяется на резервной установке мощностью 20 кВт, как по диаметру, так и по толщине материала. Чем точнее вы определите рабочую точку, тем точнее характеристики оболочки и катализатора будут соответствовать условиям применения.
Разница между покупкой оболочки у производителя чистого листового металла и покупкой ее у производителя катализатора на практике имеет большее значение, чем может показаться на бумаге.
Когда один поставщик выполняет выбор подложки, каталитическое покрытие, консервирование и сварку корпуса, цепочка допусков на размеры замыкается в рамках единой системы качества. Окончательный диаметр подложки с покрытием, сжатие мата и внутренний диаметр оболочки учитываются как один проект. Если в сборке появляется проблема, спора о том, кому принадлежит допуск, не возникает. Это сокращает время разработки, затрачиваемое на согласование таблиц данных от нескольких поставщиков.
Доставка голой подложки в одно место для нанесения покрытия, а затем в металлообрабатывающий цех для консервирования увеличивает как затраты на логистику, так и риск повреждения при транспортировке. Объединение этих шагов сокращает время выполнения заказа и снижает требования к буферу запасов.
Стандарт выбросов, такой как Евро 6, не является свойством только основания. Катализатор, оболочка, мат и опора должны работать как единая система, чтобы поддерживать эффективность преобразования в течение необходимого срока службы. Производитель, который собирает полную сборку, может провести или координировать соответствующие проверочные испытания и документально подтвердить, что конкретная комбинация оболочки и подложки с покрытием соответствует стандарту.
Для OEM-производителя или интегратора выхлопных систем практический смысл заключается в следующем: спросите своего поставщика, могут ли они поставить весь пакет катализаторов, от подложки и покрытия до сварного узла корпуса. Когда такая возможность существует, оболочка перестает быть отдельным объектом поставки и становится частью единого ответственного компонента, что обычно является лучшим инженерным решением.
Контент
Катализатор SCR также следует структуре носитель–покрытие–активный компонент; однако его активные компоненты принципиально отличаются от компонентов в...
Этот продукт предназначен для автомобилей, оснащенных двигателем объемом 2,5 л и номером оригинального оборудования выхлопной системы 674-933, прим...
Сажевый фильтр (DPF), предназначенный для тяжелых грузовиков большего объема, которым требуется сажевый фильтр большей емкости. Фильтрация: боле...
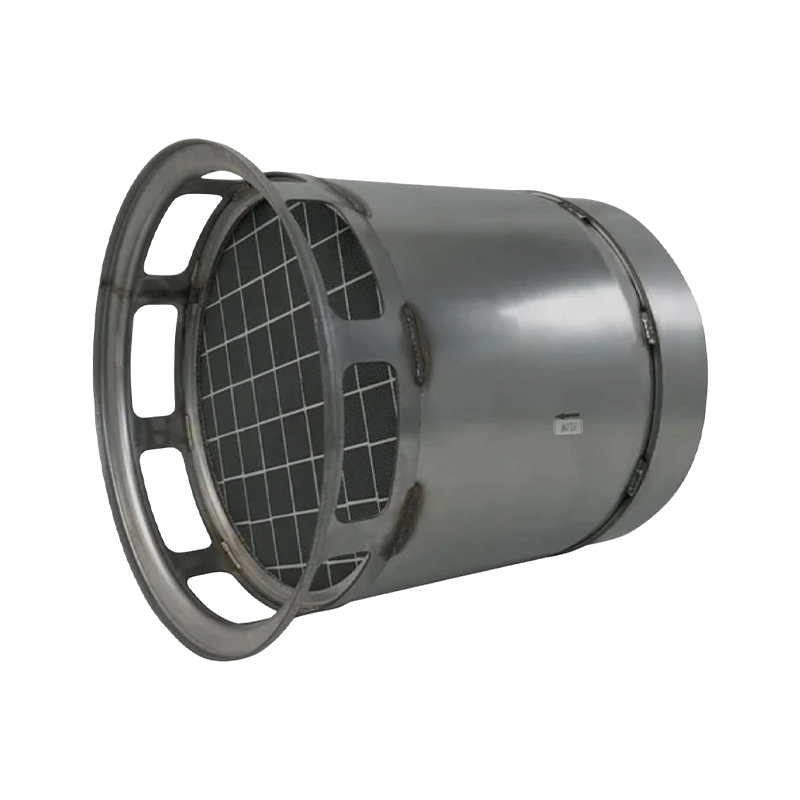
Сажевый фильтр (DPF) построен на основе сердцевины фильтра из карбида кремния (SiC) вместо кордиерита. Термические характеристики: карбид кремни...
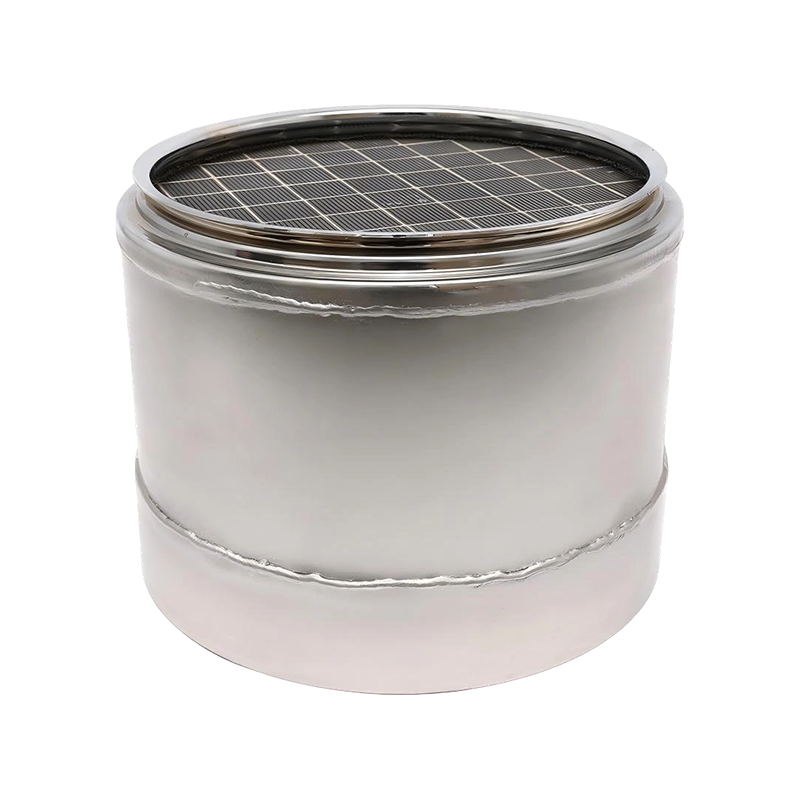
1) Поставляется в сборе, а не только в виде сердцевины фильтра, поэтому весь блок можно заменить за один раз. 2) Размер и расположение позволяют...
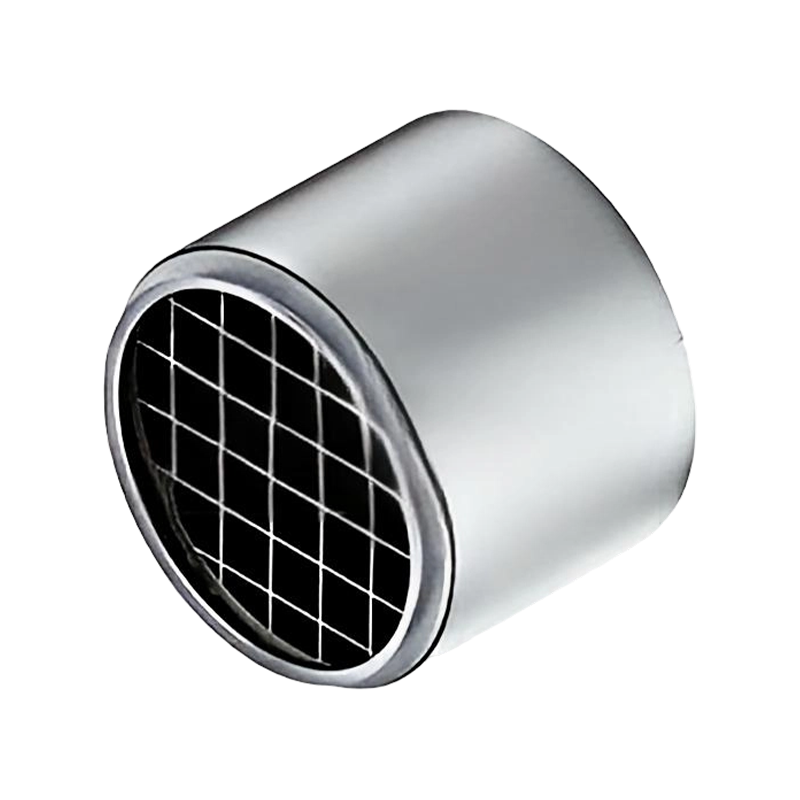
Сажевый фильтр (DPF), предназначенный для прямой замены с болтовым креплением и соответствующий спецификации оригинального оборудования. Установ...
Области применения Высокоэффективная специальная керамика широко используется в следующих обла......
ЧИТАТЬ ДАЛЕЕНепреложный вывод: целостность сварного шва определяет срок службы катализатора Для свар......
ЧИТАТЬ ДАЛЕЕКорпус каталитического нейтрализатора — это первое, что вы видите под автомобилем, но его корп......
ЧИТАТЬ ДАЛЕЕСначала краткий ответ: катализатор окисления дизельного топлива, обычно сокращенно обозначаемы......
ЧИТАТЬ ДАЛЕЕКаждый бензиновый двигатель, соответствующий современным стандартам выбросов, зависит от компо......
ЧИТАТЬ ДАЛЕЕСпросите специалиста по дизельным двигателям, который преследовал прерывистую неисправность ре......
ЧИТАТЬ ДАЛЕЕ