
 English
 русский
 Español
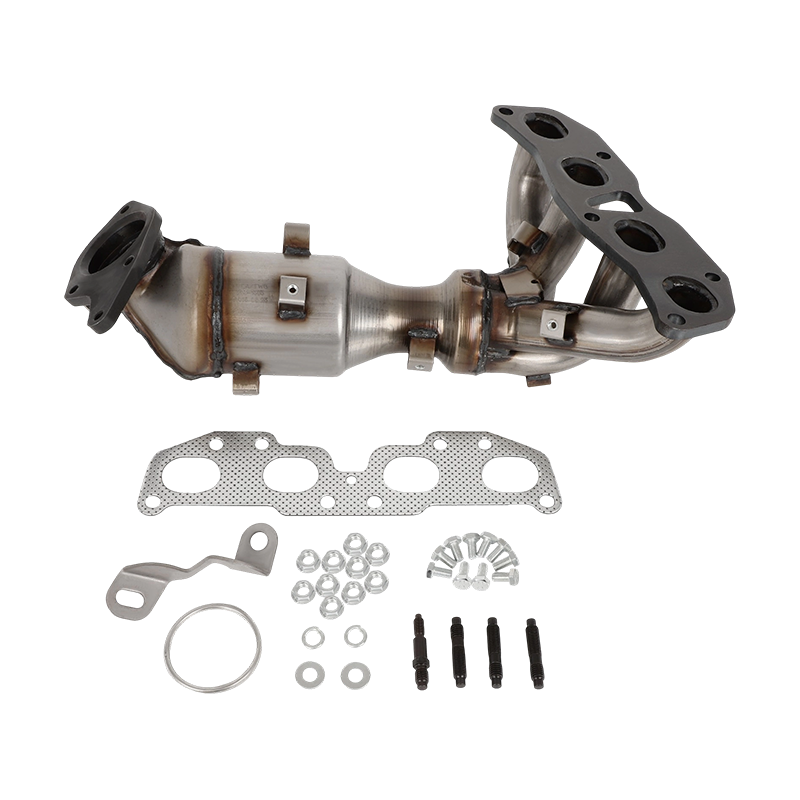
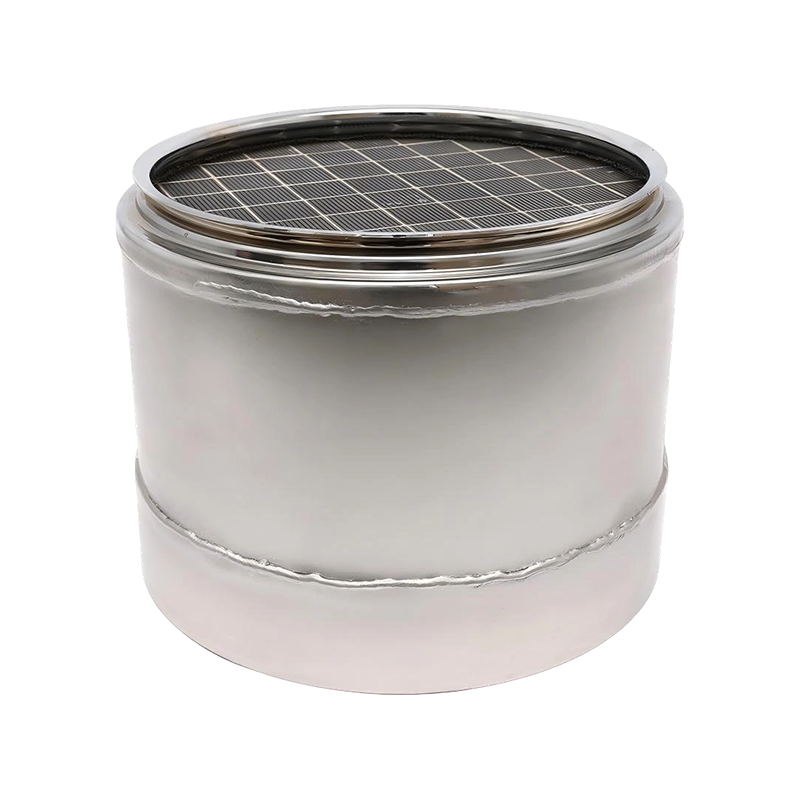
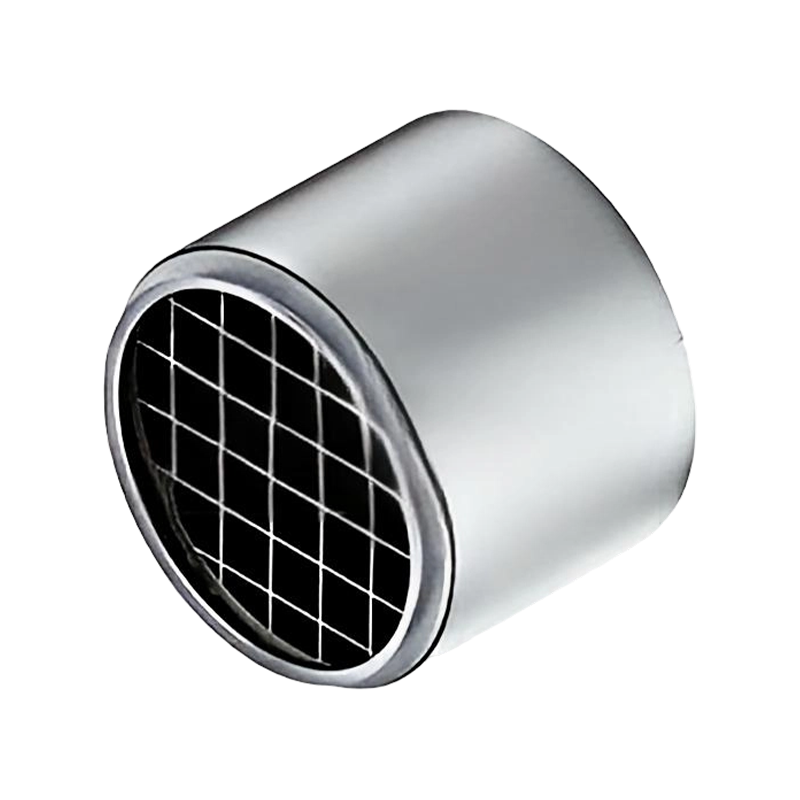
Достижение структурной целостности и оптимального потока выхлопных газов в оборудовании для контроля выбросов полностью зависит от точности проектирования. сварные детали каталитического нейтрализатора . При оценке стратегий изготовления высокоэффективная лазерная сварка неизменно превосходит традиционные дуговые методы, обеспечивая на 40 % более узкую зону термического влияния, уменьшая тепловые искажения на корпусах из тонкой нержавеющей стали и сохраняя герметичность уплотнений при циклических термических нагрузках до 900°C.
Структурная анатомия и характеристики основного материала
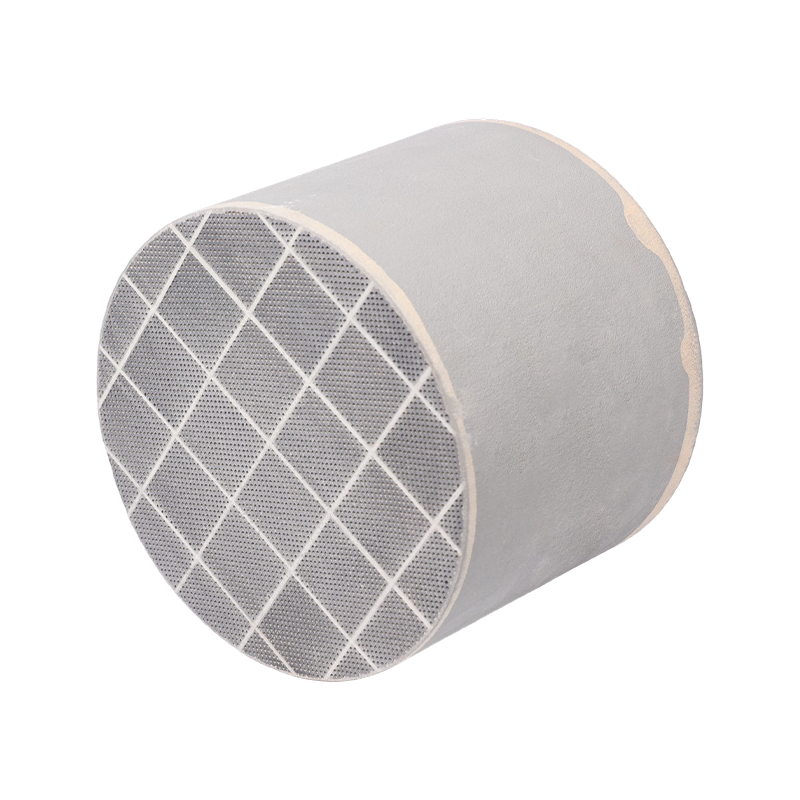
Архитектура современной системы контроля выбросов основана на плавной интеграции нескольких отдельных элементов. Каждая деталь требует тщательной металлургии, обычно используются ферритные марки нержавеющей стали, такие как 409 или 441, из-за их превосходной стойкости к окислению и термического расширения, соответствующего внутренним керамическим или металлическим подложкам.
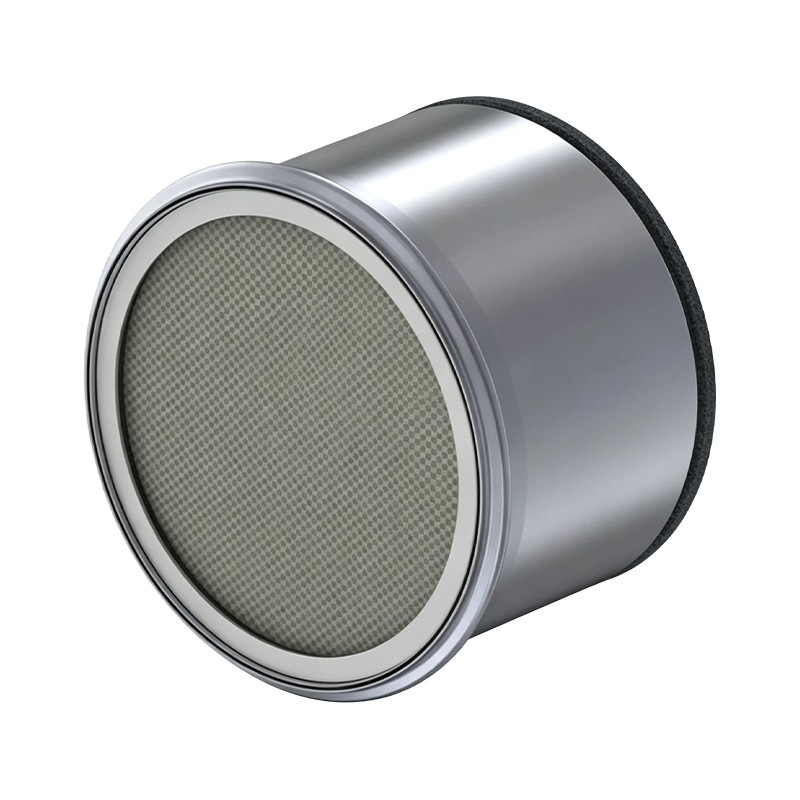
- Внешняя оболочка и банки: Изготовлен из листового металла с высокими допусками, в котором внутреннее покрытие и подложка подвергаются строгому радиальному сжатию.
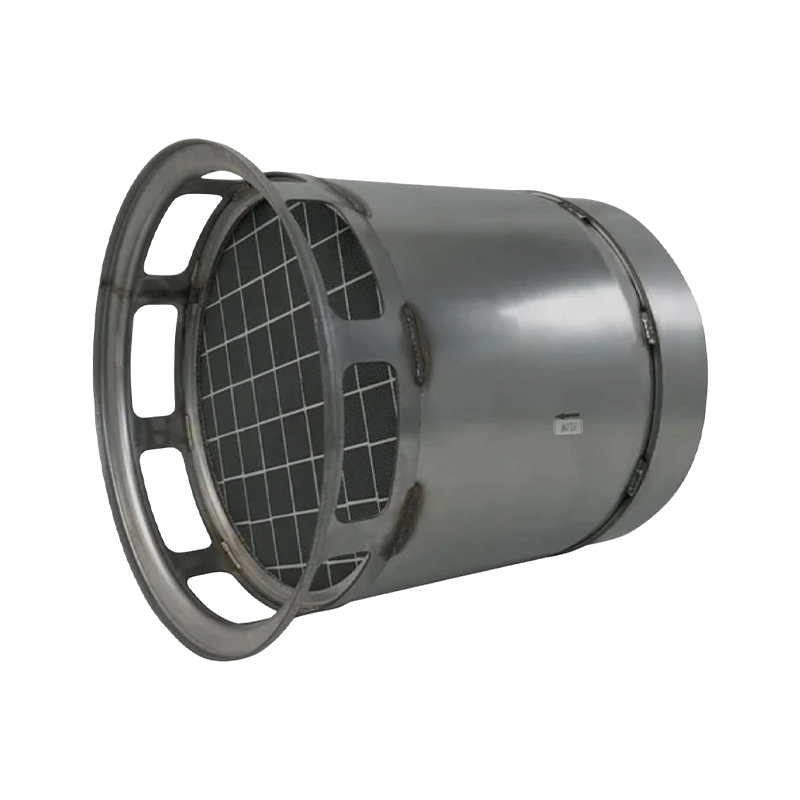
- Концевые конусы: Переходные элементы, перекрывающие зазор между стандартным выхлопным трубопроводом и основным корпусом преобразователя, требуют гладких внутренних профилей для предотвращения турбулентности потока.
- Боссы и порты с пробками: Резьбовые или гильзовые порты, специально приваренные к местам для датчиков кислорода и датчиков температуры, действуют как критические точки концентрации напряжений.
- Внутренние матирующие стопорные кольца: Специальные внутренние ограничения, которые останавливают миграцию субстрата во время высокоскоростных импульсов выхлопа.
Сравнительный анализ методологий производства
Команды инженеров-технологов должны сопоставлять производительность с общим металлургическим качеством. Выбор подходящей технологии соединения определяет долгосрочную долговечность и интенсивность отказов. сварные детали каталитического нейтрализатора в полевых операциях.
| Параметр | Лазерная сварка | TIG / газовая вольфрамовая дуговая сварка | MIG/Газовая дуговая сварка металлов |
|---|---|---|---|
| Скорость обработки | Высокая (до 5 метров в минуту) | От низкой до средней (0,5–1,5 м/мин) | Высокая (переменная скорость подачи проволоки) |
| Зона термического влияния (ЗТВ) | Чрезвычайно узкая, локализованная | Широкий, склонный к разрастанию зерен | Широкий, более высокий риск деформации основного металла |
| Требования к наполнителю | Обычно аутогенный (не требуется) | Требуется для армирования швов. | Плавящийся проволочный электрод непрерывного действия |
| Потенциал автоматизации | Исключительная интеграция с 6-осевой робототехникой | Требуется умеренное, сложное отслеживание шва | Высокая стандартная промышленная установка |
Термическая динамика и управление стрессом
Во время эксплуатации автомобиля системы контроля выбросов испытывают сильные циклы термического удара, переходя от температуры окружающей среды до температуры выше 800°C в течение нескольких минут. Сварные соединения должны выдерживать разницу скоростей расширения между внешней оболочкой и внутренними элементами без образования трещин.
Например, данные испытаний на динамометрическом стенде показывают, что швы, сваренные лазерной сваркой, сохраняют 95% своей прочности на разрыв после 500 циклов термического удара, тогда как традиционные варианты с дуговой сваркой часто демонстрируют микротрещины вблизи пограничного слоя из-за чрезмерных остаточных термических напряжений. Контроль скорости охлаждения и использование автоматизированных протоколов термообработки после сварки значительно снижают эти уязвимости.
Протоколы контроля качества для дорогостоящей продукции
Обеспечение производства без дефектов требует строгих процедур встроенного и автономного контроля. Поскольку утечки выхлопных газов могут поставить под угрозу показания нижнего кислородного датчика и вызвать коды ошибок управления двигателем, проверка качества не подлежит обсуждению.
- Испытание на утечку гелия: Выполняется на 100 % высокопроизводительных сборках для обнаружения микроскопических отверстий, невидимых невооруженным глазом.
- Автоматизированный оптический контроль (АОИ): Массивы камер высокого разрешения сканируют ширину валика, дефекты подрезов и однородность поверхности на скоростях производственной линии.
- Рентгеновская рентгенография: Выборочная проверка зон глубокого проникновения на толстостенных переходных конусах для обеспечения абсолютного внутреннего провара.
Оптимизация конструкции соединений для увеличения срока службы
Геометрическая конфигурация определяет, как механические нагрузки распределяются по сборке. Нахлесточные соединения и фланцевые посадки часто используются поверх стыковых соединений для обеспечения механического эффекта блокировки перед наложением сварного шва. Такое конструктивное решение гарантирует, что даже в случае возникновения локальных микродефектов структурная матрица предотвращает катастрофическое разделение или перепуск выхлопных газов, обеспечивая соответствие строгим международным нормам выбросов.
Часто задаваемые вопросы
Какие основные марки нержавеющей стали используются для сварных компонентов каталитического нейтрализатора?
Ферритные нержавеющие стали марок 409 и 441 преимущественно выбираются из-за их оптимального баланса стойкости к высокотемпературной коррозии, формуемости и экономической эффективности при термоциклировании.
Почему для тонких корпусов преобразователей лазерная сварка предпочтительнее традиционной дуговой сварки?
Лазерная сварка создает концентрированный энергетический луч высокой плотности, который сводит к минимуму зону термического воздействия, предотвращая коробление, прожоги и утончение структуры, характерные для тонкостенных автомобильных узлов из листового металла.
Как производственные дефекты конвертерных сварных швов влияют на соблюдение требований по выбросам транспортных средств?
Даже микроскопические трещины или точечные отверстия в сварных швах позволяют неизмеренному воздуху проникать или преждевременно выходить из него, искажая телеметрию верхнего и нижнего кислородного датчика и заставляя блок управления двигателем неправильно сбалансировать соотношение воздух-топливо.
Какими методами контроля проверяют герметичность этих сварных соединений?
Производители в основном используют автоматизированный гелиевый масс-спектрометр для проверки герметичности наряду с оптическим сканированием поверхности с высоким разрешением и периодическим разрушающим металлографическим поперечным сечением.
Нужно ли использовать присадочную проволоку при автоматизированной лазерной сварке каталитических нейтрализаторов?
В большинстве современных крупносерийных применений лазерная сварка выполняется автогенно, то есть края соединения расплавляются и сплавляются друг с другом напрямую без добавления дополнительного присадочного металла, при условии, что допуски на посадку соединения строго контролируются.